Dom / Aktualności / Wiadomości branżowe / How Thermoforming Technology Shapes Medical, Electronic, and Packaging Products
Termoformowanie po cichu stało się jedną z najbardziej wszechstronnych metod przetwarzania tworzyw sztucznych stosowanych w branżach wymagających szybkości, powtarzalności i elastyczności projektowania. Zamiast ograniczać się do jednej kategorii produktów, proces obsługuje obecnie szerokie spektrum produktów, począwszy od przedmiotów jednorazowego użytku po komponenty konstrukcyjne stosowane w ściśle regulowanych środowiskach. Zrozumienie, gdzie termoformowanie wpisuje się w szerszą strategię produkcyjną, pomaga inżynierom i kupującym podejmować bardziej świadome decyzje dotyczące zaopatrzenia.
Zasadniczo termoformowanie polega na podgrzewaniu arkusza tworzywa sztucznego, aż stanie się giętki, a następnie uformowaniu go w formę za pomocą podciśnienia, ciśnienia powietrza lub pomocy mechanicznej. Zasada jest prosta, ale osiągnięcie stałej grubości ścianki, wąskich tolerancji i czystej jakości powierzchni wymaga dokładnej kontroli temperatury blachy, projektu oprzyrządowania i czasu cyklu. Jeśli dobrze zarządza się tymi zmiennymi, termoformowanie staje się opłacalną alternatywą dla formowania wtryskowego w przypadku części, które nie wymagają wyjątkowo wąskich tolerancji ani skomplikowanych podcięć wewnętrznych.
Trzy sektory szczególnie dobrze ilustrują tę wszechstronność: opakowania wyrobów medycznych, ochrona komponentów elektronicznych oraz artykuły spożywcze i napoje. Każdy z nich nakłada inne wymagania dotyczące doboru materiału, czystości i dokładności wymiarowej, ale wszystkie opierają się na tej samej podstawowej zasadzie formowania opisanej powyżej.
Opakowania wyrobów medycznych to jedno z najbardziej wymagających zastosowań termoformowania, ponieważ często pełnią one rolę elementu systemu bariery sterylnej, a nie zwykłej ochrony produktu. Tace na narzędzia chirurgiczne, zestawy diagnostyczne lub urządzenia do wszczepiania muszą zachować stabilność wymiarową podczas cykli sterylizacji, być odporne na przebicie podczas transportu i umożliwiać kontrolowany dostęp poprzez odrywanie w warunkach klinicznych.
Wybór materiałów do termoformowania medycznego zazwyczaj faworyzuje polimery o przewidywalnym, dobrze udokumentowanym zachowaniu pod wpływem promieniowania lub sterylizacji tlenkiem etylenu. Ponieważ opakowania medyczne są często produkowane w pomieszczeniach czystych lub w inny sposób kontrolowanych środowiskach, linie do termoformowania obsługujące ten sektor zwykle obejmują dodatkowe etapy filtracji, kontroli statycznej i inspekcji w porównaniu z ogólnymi liniami do formowania przemysłowego.
| Rodzaj materiału | Typowe zastosowanie | Zgodność ze sterylizacją | Notatki |
|---|---|---|---|
| Sztywny PETG | Tace na instrumenty | Tlenek etylenu, gamma | Dobra przejrzystość, stabilne wymiary |
| Polistyren wysokoudarowy | Tace zestawu diagnostycznego | Tlenek etylenu | Ekonomiczne, umiarkowana sztywność |
| PCV klasy medycznej | Opakowanie blistrowe | Gamma, wiązka elektroniczna | Silne właściwości barierowe |
| Polipropylen | Tace autoklawowalne | Autoklaw parowy | Wyższa odporność na ciepło |
Oczekiwania regulacyjne, w tym uznane na całym świecie standardy pakowania systemów barier sterylnych, popychają producentów do szeroko zakrojonej walidacji wytrzymałości zgrzewu, siły odrywania i spójności wymiarowej, zanim projekt osiągnie wielkość produkcji. W przypadku tac medycznych o małej i średniej objętości często preferuje się termoformowanie zamiast formowania wtryskowego, ponieważ zmiany narzędzi są stosunkowo szybkie i niedrogie, co ma znaczenie, gdy projekt urządzenia przechodzi kilka poprawek przed ostatecznym zatwierdzeniem.
Płytki drukowane, złącza i inne wrażliwe elementy elektroniczne wymagają opakowania, które nie tylko utrzymuje część na miejscu. Tace rozpraszające ładunki elektrostatyczne lub przewodzące, zwykle produkowane z arkuszy polimerowych zawierających węgiel, chronią komponenty przed wyładowaniami elektrostatycznymi podczas przenoszenia, transportu i automatycznego montażu. Geometria kieszeni została zaprojektowana w oparciu o dokładny ślad komponentu, tak aby części nie przesuwały się ani nie stykały ze sobą podczas wibracji.
Tace te są często przeznaczone do układania w stosy i zagnieżdżania, co zmniejsza objętość magazynu i obsługuje szybkie, zautomatyzowane linie typu pick-and-place. Jednorodność ściany staje się tutaj krytyczna, ponieważ cienki punkt w ścianie kieszeni może pozwolić na zginanie, które powoduje nieprawidłowe ustawienie elementu podczas automatycznej obsługi.
Czasy cykli w przypadku tac na elektronikę są zwykle krótsze niż w przypadku grubszych tac medycznych, ponieważ grubość arkusza jest mniejsza, a głębokość formowania jest często mniejsza. Dzięki temu producenci mogą realizować większe partie w ciągu jednej zmiany, zachowując tolerancje odpowiednie dla sprzętu zautomatyzowanego.
Poza zastosowaniami medycznymi i elektronicznymi, termoformowanie obsługuje szeroką gamę ogólnych opakowań i produktów do transportu przemysłowego, od składanych opakowań detalicznych po tace sztauerskie wielokrotnego użytku stosowane w logistyce części samochodowych. Wybór metody formowania ma bezpośredni wpływ na możliwe do uzyskania detale, zakres grubości ścianek i rozmiar części.
| Metoda formowania | Typowa grubość ścianki | Najlepiej nadaje się do | Poziom szczegółowości |
|---|---|---|---|
| Formowanie próżniowe | 0,5 do 3 milimetrów | Duże, płytkie części | Umiarkowane |
| Formowanie ciśnieniowe | 0,5 do 4 milimetrów | Panele kosmetyczne, ostre detale | Wysoka |
| Formowanie dwuarkuszowe | Łącznie od 3 do 10 milimetrów | Puste, sztywne konstrukcje | Umiarkowane |
Typowe wyniki pakowania obejmują:
Przemysłowe tace sztauerskie zasługują na szczególną uwagę, ponieważ są zaprojektowane z myślą o setkach lub tysiącach cykli ponownego użycia, a nie o jednym transporcie. Zmienia to wybór materiału w stronę twardszych, bardziej odpornych na uderzenia arkuszy i często wymaga stosowania wzmocnionych wzorów żeber, które nie byłyby konieczne w jednorazowych tacach detalicznych.
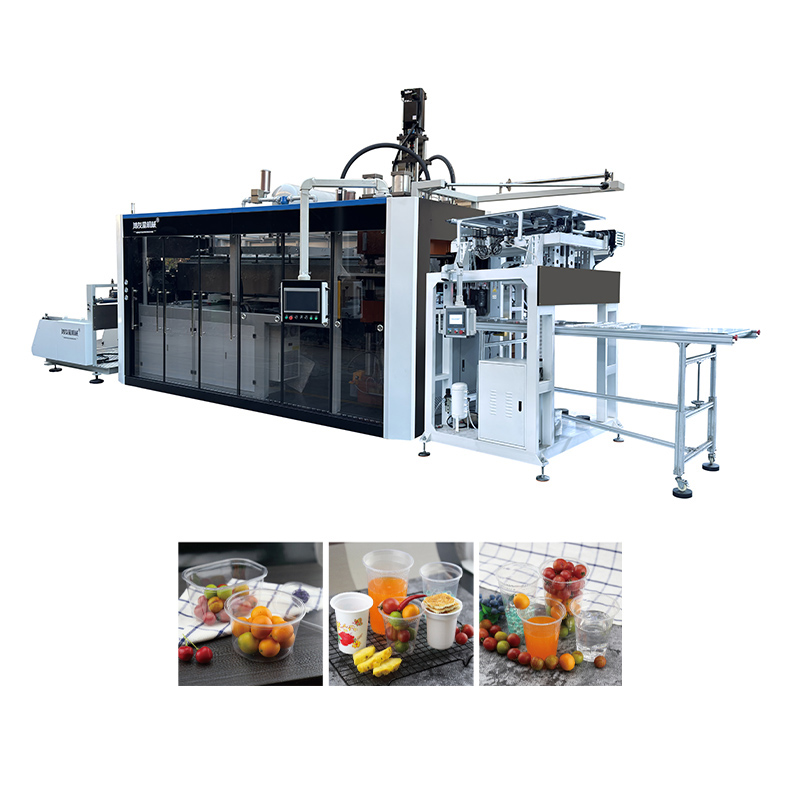
Kubki, pokrywki i małe pojemniki do usług gastronomicznych stanowią zakątek świata termoformowania o dużej objętości, różniący się od opisanych wcześniej tac medycznych i elektronicznych o mniejszej objętości. Wydajna produkcja tych przedmiotów zazwyczaj wymaga dedykowanego maszyna do produkcji kubków plastikowych , zbudowane w oparciu o ciągły arkusz podawany z rolek, a nie o pojedyncze arkusze cięte, ponieważ serie produkcyjne kubków mierzone są w dziesiątkach tysięcy jednostek na zmianę, a nie w setkach.
Linie te zazwyczaj łączą kilka etapów w ramach jednego ciągłego procesu: odwijanie arkuszy, podgrzewanie, formowanie, przycinanie na linii i automatyczne układanie w stosy. Ponieważ przyssawki mają stosunkowo prostą geometrię w porównaniu z tacą na komponenty, szybkość cyklu staje się dominującym priorytetem projektowym, a oprzyrządowanie składa się z wielu wgłębień, aby zmaksymalizować wydajność na cykl.
Wybór materiału do produkcji kubków zwykle koncentruje się na arkuszach polipropylenu lub PET, wybranych pod kątem równowagi przejrzystości, sztywności i przydatności do kontaktu z żywnością. Firmy oceniają zautomatyzowane urządzenia do formowania kubków zazwyczaj ważą liczbę gniazd, stałą wysokość stosu i czas zmiany rozmiaru kubków jako główne czynniki determinujące rzeczywistą przepustowość, a nie samą główną prędkość cyklu.
Stała wysokość składowania wpływa w szczególności na automatyzację pakowania w dalszej części procesu. Jeśli grubość ścianki kubka lub geometria krawędzi różnią się nieznacznie pomiędzy cyklami, stosy mogą stać się nierówne, co spowalnia ręczne lub automatyczne operacje pakowania na dalszych etapach linii.
Przejście od szkicu koncepcyjnego do gotowej do produkcji części termoformowanej wymaga podjęcia szeregu powiązanych ze sobą decyzji. Właściwe wykonanie tych czynności pozwala uniknąć późniejszych kosztownych zmian narzędzi.
Prototypowanie przy użyciu tańszych narzędzi przed przystąpieniem do pełnej formy produkcyjnej pozostaje praktycznym sposobem sprawdzenia dopasowania i funkcjonalności bez ponoszenia pełnych kosztów kapitałowych hartowanych narzędzi.
Precyzja termoformowania zależy od zastosowania, a oczekiwania w przypadku kubka jednorazowego i tacki na instrumenty medyczne znacznie się różnią. Poniższe zakresy odzwierciedlają ogólne doświadczenie branżowe, a nie jakąkolwiek pojedynczą linię produkcyjną.
Zwykle plus minus 0,25 do 0,5 milimetra w przypadku tac standardowych, ciaśniejsze przy formowaniu ciśnieniowym
Waha się od matowej tekstury przemysłowej po wykończenie kosmetyczne o wysokim połysku, w zależności od powierzchni narzędzia
Stała kontrola temperatury oprzyrządowania utrzymuje zmienność poszczególnych części w ramach tolerancji projektowej w całym cyklu
Ma szeroki zakres, od kilku sekund w przypadku cienkich przyssawek do ponad minuty w przypadku grubych części przemysłowych
Regularna konserwacja narzędzi, zgodność grubości blachy od dostawcy materiału i stabilne profile temperatury pieca – wszystko to przyczynia się do trwałej jakości w większym stopniu niż jakikolwiek pojedynczy element wyposażenia. Zakłady śledzące te zmienne w czasie zazwyczaj odnotowują mniej odrzuconych części niż te, które opierają się wyłącznie na kontroli na końcu linii.
Chociaż szczegóły różnią się w zależności od typu maszyny i produktu, większość operacji termoformowania przebiega według podobnej sekwencji etapów, jak pokazano poniżej.
Każdy etap ma swoje własne punkty kontrolne: podawanie arkusza musi utrzymywać równomierne napięcie, ogrzewanie wymaga kontroli temperatury w poszczególnych strefach, aby uniknąć zwiotczenia lub przypalenia, ciśnienie formowania i czas podciśnienia decydują o uchwyceniu szczegółów, dokładność przycinania wpływa na dopasowanie do współpracujących części, a kontrola końcowa wyłapuje grubość lub defekty kosmetyczne przed pakowaniem.
Polistyren, polipropylen, PET lub PETG i PCV należą do najpowszechniej stosowanych materiałów arkuszowych, a każdy z nich jest wybierany na podstawie przejrzystości, sztywności, odporności chemicznej i wymagań dotyczących zastosowania końcowego, takich jak kontakt z żywnością lub możliwość sterylizacji.
Termoformowanie generalnie wymaga mniejszych inwestycji w oprzyrządowanie i krótszych czasów realizacji w przypadku dużych, płytkich części, podczas gdy formowanie wtryskowe jest odpowiednie dla mniejszych części wymagających bardzo wąskich tolerancji lub złożonych cech trójwymiarowych.
Opakowania medyczne muszą często funkcjonować jako część zatwierdzonego systemu bariery sterylnej, co zwiększa wymagania dotyczące wytrzymałości zgrzewu, konsystencji siły odrywania i zgodności z metodami sterylizacji, których standardowe opakowanie nie musi spełniać.
Produkcja kubków zwykle odbywa się na liniach z ciągłym podawaniem zwojów, zbudowanych z myślą o bardzo dużych objętościach jednostkowych i prostej, powtarzalnej geometrii, podczas gdy termoformowanie tacek i komponentów często odbywa się na mniejszych seriach z bardziej złożonymi kształtami kieszeni i węższymi tolerancjami.
Consistent sheet gauge from the material supplier, stable oven temperature profiles, and routine tooling maintenance tend to have a greater cumulative effect on quality than any single piece of equipment.
 +86 18621972598
 +86 186 2197 2598
 [email protected]
 Nr 565, Xinchuan Road, Xinta Community, Lili Town, Wujiang District, Suzhou City, Chiny
Prawo autorskie © 2024 Maszyna termiczna/plastikowa kubek Wszelkie prawa zastrzeżone.Producenci niestandardowych automatycznych maszyn do termoformowania próżniowego tworzyw sztucznych